Was ist eine Schneckenpelletmühle und wie funktioniert ihre Ringmatrize?
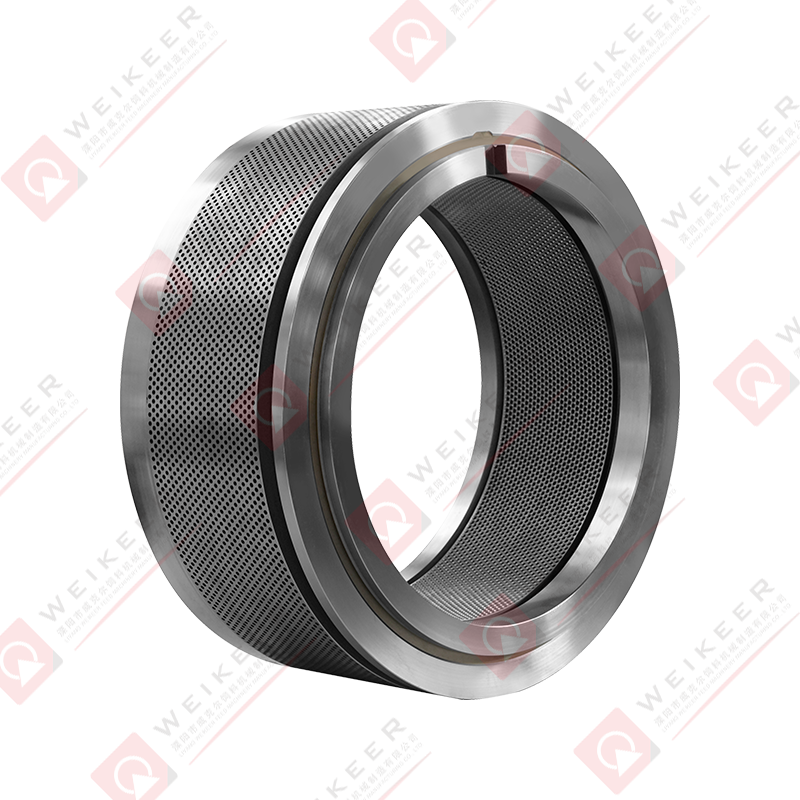
Eine Schneckenpelletmühle ist eine Pelletiermaschine, die mithilfe eines rotierenden Schnecken- oder Schneckenmechanismus Rohmaterial – typischerweise pulverförmige Futterzutaten, Biomasse oder organische Verbindungen – unter hohem Druck und hoher Reibung durch eine feste oder rotierende Ringmatrize drückt. Im Gegensatz zu Flachmatrizen-Pelletmühlen, bei denen das Material durch eine horizontale Matrizenplatte nach unten gedrückt wird, führt die Schneckenkonstruktion das Material durch die Wirkung des Schneckenförderers radial oder axial in den Matrizenkanal ein und sorgt so für einen kontinuierlichen, gleichmäßigen Zufuhrdruck, der zu einer gleichmäßigen Pelletdichte und -länge beiträgt. Die Ringdüse ist die zylindrische Komponente im Herzen dieses Prozesses – ein dickwandiger Stahlzylinder, der mit präzise konstruierten Löchern perforiert ist, durch die das komprimierte Material zu einzelnen Pellets extrudiert wird.
In einer Schnecken-Pelletmühle ist die Ringmatrize normalerweise stationär, während sich innere Rollen gegen die Innenfläche der Matrize drehen, oder alternativ dreht sich die Matrize, während die Rollen fest bleiben – beide Konfigurationen erzeugen die Druckkraft, die erforderlich ist, um Material durch die Matrizenlöcher zu drücken. Die Ringmatrize aus Edelstahl hat sich aufgrund ihrer Kombination aus Korrosionsbeständigkeit, Einhaltung der Lebensmittelsicherheit, Oberflächenhärte und hervorragenden Verschleißeigenschaften bei abrasiven Zufuhrmaterialien in vielen Anwendungen als bevorzugtes Matrizenmaterial herausgestellt. Das Verständnis des Designs, der Materialeigenschaften und der Betriebsfaktoren, die die Leistung der Ringdüse bestimmen, ist für Bediener und Beschaffungsmanager, die die Pelletqualität, den Durchsatz und die Lebensdauer der Düse maximieren möchten, von entscheidender Bedeutung.
Warum Edelstahl gegenüber anderen Ringmatrizenmaterialien bevorzugt wird
Ringmatrizen für Pelletmühlen wurden in der Vergangenheit aus legierten Stahlsorten hergestellt – typischerweise 20CrMnTi, 42CrMo oder ähnlichen aufgekohlten und wärmebehandelten Werkzeugstählen – die nach der Behandlung eine hohe Oberflächenhärte und eine ausreichende Verschleißfestigkeit für die Standardpelletierung von Tierfutter bieten. Ringmatrizen aus rostfreiem Stahl haben jedoch erhebliche Marktanteile bei Pelletierungsanwendungen für Wasserfutter, Tiernahrung, Pharmazeutika und spezielle Nutrazeutika gewonnen, bei denen Matrizen aus legiertem Stahl Einschränkungen aufweisen, die sich direkt auf die Produktqualität, die Einhaltung gesetzlicher Vorschriften und die Betriebskosten auswirken.
Der grundlegende Vorteil von Edelstahl ist seine inhärente Korrosionsbeständigkeit. Ringmatrizen aus legiertem Stahl sind unabhängig von der Oberflächenhärtebehandlung anfällig für Rostbildung, wenn sie Futterformulierungen mit hohem Feuchtigkeitsgehalt, Dampfkonditionierung, salzhaltigen Inhaltsstoffen wie Fischmehl und Meereszusätzen oder sauren Futterbestandteilen ausgesetzt werden. Rostverschmutzung in Tierfutter – insbesondere in Wasser- oder Tiernahrungsanwendungen – birgt ernsthafte Risiken für die Lebensmittelsicherheit und Produktqualität. Edelstahlsorten wie 316L, 304 oder martensitischer 440 °C eliminieren Korrosion vollständig und ermöglichen die Reinigung der Form mit Wasser und Reinigungsmitteln zwischen Produktionsläufen ohne Rostbildung während der Lagerung oder zwischen Schichten.
Martensitische Edelstahlsorten – insbesondere 440C und seine Varianten – werden am häufigsten für Ringmatrizen verwendet, da sie die Korrosionsbeständigkeit von rostfreien Stählen mit der Fähigkeit kombinieren, durch Wärmebehandlung eine hohe Oberflächenhärte zu erreichen. 440C-Edelstahl kann nach dem Härten und Anlassen Rockwell-Härtewerte von HRC 58–62 erreichen und nähert sich damit der Härte an, die mit herkömmlichen Matrizen aus legiertem Werkzeugstahl erreichbar ist, und bietet gleichzeitig eine weitaus bessere Korrosionsbeständigkeit. Dies macht es zur praktischen Wahl für Anwendungen, bei denen abrasive Futterbestandteile mit feuchtigkeitsreichen oder chemisch aggressiven Formulierungen kombiniert werden.
Vergleich der Edelstahlsorten für Ringmatrizenanwendungen
Nicht alle Edelstahlsorten erbringen im Ringmatrizeneinsatz die gleiche Leistung. Bei der Auswahl der geeigneten Sorte müssen Korrosionsbeständigkeit, erreichbare Härte, Bearbeitbarkeit zum Bohren von Löchern und Kosten im Einklang stehen. Der folgende Vergleich deckt die am häufigsten spezifizierten Qualitäten bei der Herstellung von Ringmatrizen für Pelletmühlen ab.
| Note | Typ | Maximale Härte (HRC) | Korrosionsbeständigkeit | Typische Anwendung |
| 440C | Martensitisch | 58 – 62 | Gut | Wasserfutter, Tiernahrung, abrasive Inhaltsstoffe |
| 420 | Martensitisch | 50 – 55 | Mäßig | Allgemeine Futtermittel, Geflügel, Vieh |
| 316L | Austenitisch | 25 – 30 (verfestigt) | Ausgezeichnet | Pharmazeutische, nutrazeutische und chemische Pelletierung |
| 304 | Austenitisch | 20 – 28 (verfestigt) | Sehr gut | Lebensmitteltaugliche, hygienekritische Leitungen mit geringem Abrieb |
| 17-4PH | Ausscheidungshärtung | 38 – 44 | Sehr gut | Hochfeste Spezialmatrizen, mäßiger Abrieb |
Für anspruchsvollste Pelletmühlenanwendungen, bei denen abrasive Rohstoffe mit Feuchtigkeit oder Meeresbestandteilen kombiniert werden, bietet martensitischer Edelstahl 440C die optimale Balance aus Härte und Korrosionsbeständigkeit. Austenitische Güten wie 316L und 304 werden dort bevorzugt, wo maximale Korrosions- und Chemikalienbeständigkeit erforderlich ist und das Zufuhrmaterial nicht stark abrasiv ist – ihre geringere Härte macht sie für die abrasive Pelletierung ohne schnellen Lochverschleiß ungeeignet. Ausscheidungshärtungsgrade wie 17-4PH bieten eine nützliche Zwischenoption, wenn sowohl mäßige Härte als auch gute Korrosionsbeständigkeit erforderlich sind, ohne die volle Härte von 440 °C zu erreichen.
Ringmatrizenlochgeometrie und ihre Auswirkung auf die Pelletqualität
Die Geometrie der Matrizenlöcher ist der kritischste Konstruktionsparameter, der die Pelletqualität, den Energieverbrauch, die Durchsatzrate und die Matrizenlebensdauer bestimmt. Selbst geringfügige Abweichungen im Lochdesign haben messbare Auswirkungen auf die Pellethärte, den Feuchtigkeitsgehalt, die Bildung von Feinpartikeln und den Haltbarkeitsindex – die wichtigsten Qualitätskennzahlen, die von Futtermittelherstellern und Kunden bewertet werden.
Lochdurchmesser und Kompressionsverhältnis
Der Lochdurchmesser der Matrize wird so ausgewählt, dass er dem Zieldurchmesser der Pellets für die jeweilige Futterart und Tierart entspricht. Übliche Durchmesser reichen von 1,5 mm für Garnelen- und Mikroaquatischenfutter bis zu 12 mm oder mehr für Wiederkäuer- und Pferdefutter. Das Kompressionsverhältnis – das Verhältnis der effektiven Lochlänge (Arbeitslänge) zum Lochdurchmesser – bestimmt den Grad der Kompression, die auf das Material beim Durchgang durch die Matrize ausgeübt wird. Höhere Kompressionsverhältnisse erzeugen mehr Reibung und Wärme, erhöhen die Härte und Haltbarkeit der Pellets, erhöhen aber auch den Energieverbrauch und erzeugen mehr Reibungsverschleiß auf der Matrizenoberfläche. Typische Kompressionsverhältnisse reichen von 6:1 bis 12:1 für Tierfutter, wobei Wasserfutter höhere Verhältnisse von 10:1 bis 15:1 erfordert, um die Wasserstabilität zu erreichen, die das Fressverhalten von Fischen und Garnelen erfordert.
Einlassfasen- und Senkbohrungsdesign
Die Einlassgeometrie an der Oberseite jedes Düsenlochs beeinflusst die Materialflusseigenschaften und die Energieeffizienz erheblich. Ein Loch mit geradem Eintritt und ohne Anfasung erzeugt eine hohe Scherspannung am Locheingang, was zu einer übermäßigen Bildung von Feinpartikeln und einer ungleichmäßigen Pelletbildung führen kann. Versenkte oder abgeschrägte Eintrittsprofile – konische Aussparungen, die an der Eintrittsfläche jedes Lochs eingearbeitet sind – leiten das Material sanft in die Kompressionszone, verringern den Eintrittswiderstand, verbessern die Gleichmäßigkeit des Materialflusses und verlängern die Lebensdauer der Matrize, indem der Verschleiß gleichmäßiger über die Eintrittsfläche verteilt wird. Der Winkel und die Tiefe der Fase sind für die spezifische Futterformulierung und Partikelgrößenverteilung der Rohstoffmischung optimiert.
Lochmuster, Dichte und Verhältnis der offenen Fläche
Die Anordnung und Dichte der Löcher auf der Matrizenoberfläche bestimmen das Verhältnis der offenen Fläche der Matrize – den Prozentsatz der Matrizenfläche, der aus Lochöffnungen besteht, im Vergleich zu festem Matrizenmaterial. Höhere Offenflächenverhältnisse erhöhen die Durchsatzkapazität, verringern jedoch die strukturelle Integrität der Düsenwand zwischen den Löchern. Bei Ringmatrizen aus rostfreiem Stahl, bei denen die Materialkosten höher sind als bei legiertem Stahl, optimieren die Matrizenkonstrukteure sorgfältig die Lochmusterdichte, um den Durchsatz zu maximieren und gleichzeitig eine ausreichende Wandstärke der Matrize beizubehalten, um Rissbildung unter den zyklischen Druckbelastungen des Pelletiervorgangs zu verhindern. Versetzte Lochmuster erzielen höhere Offenflächenverhältnisse als Inline-Anordnungen mit demselben Lochdurchmesser und sind in den meisten modernen Ringdüsenkonstruktionen Standard.
Wichtige Dimensionsparameter bei der Spezifikation einer Ringmatrize
Bei der Bestellung eines Ersatzes oder einer Neuware Ringmatrize aus Edelstahl für eine Schneckenpelletmühle Um eine korrekte Passform und Leistung zu gewährleisten, müssen genaue Maßangaben gemacht werden. Maßabweichungen zwischen der Matrize und dem Rahmen der Pelletmühle führen zu übermäßigen Vibrationen, einer ungleichmäßigen Walzendruckverteilung und einem vorzeitigen Ausfall der Matrize.
- Innendurchmesser (ID): Der Innendurchmesser der Ringmatrize muss genau mit dem Walzendurchmesser des Pelletmühlenmodells übereinstimmen. Die Standard-IDs reichen von 150 mm für kleine Labormühlen bis zu 1000 mm oder mehr für Anlagen im industriellen Maßstab. Die ID-Toleranz wird normalerweise auf ±0,05 mm gehalten, um den korrekten Abstand zwischen Rolle und Matrize sicherzustellen.
- Außendurchmesser (OD): Der Außendurchmesser bestimmt, wie die Matrize im Matrizenhalter oder Klemmring des Pelletmühlenrahmens sitzt. Ein falscher Außendurchmesser führt zu einer unsachgemäßen Klemmung, die bei Hochlastbetrieb zu Werkzeugschlupf, Vibrationen oder Rissen an den Klemmschnittstellen führt.
- Effektive Breite (Arbeitslänge): Die axiale Breite des Lochabschnitts der Matrize – die Abmessung, die in Kombination mit dem Lochdurchmesser das Kompressionsverhältnis bestimmt. Die effektiven Breiten liegen typischerweise zwischen 40 mm und 100 mm, je nach Mühlengröße und Anwendung.
- Gesamtbreite: Die volle axiale Abmessung der Ringmatrize einschließlich aller Flansche, Keilnutabschnitte oder Klemmflächen an den Enden. Die Gesamtbreite muss genau mit der Matrizenhalterbreite des jeweiligen Pelletmühlenmodells übereinstimmen.
- Lochdurchmesser und Arbeitslänge: Beide Abmessungen müssen gleichzeitig angegeben werden, da das von ihnen definierte Kompressionsverhältnis gemeinsam die Pelletqualität bestimmt. Die alleinige Angabe des Lochdurchmessers ohne die Arbeitslänge liefert keine ausreichenden Informationen zur Herstellung einer funktionsgerechten Matrize.
Einfahren einer neuen Ringmatrize aus Edelstahl
Neue Ringmatrizen aus Edelstahl erfordern eine sorgfältige Einlaufprozedur, bevor die Produktionsmaterialien mit voller Kapazität betrieben werden können. Das Überspringen oder Überstürzen des Einlaufvorgangs ist eine der häufigsten Ursachen für vorzeitigen Matrizenausfall, Lochverstopfung und schlechte anfängliche Pelletqualität. Der Einfahrvorgang dient dazu, die Lochoberflächen der Matrize zu polieren, einen gleichmäßigen Schmierfilm aufzubauen und die Matrize unter Betriebsbedingungen thermisch zu stabilisieren, bevor sie der vollen Produktionsbeanspruchung ausgesetzt wird.
Das standardmäßige Einlaufverfahren für eine neue Edelstahl-Ringdüse beginnt damit, dass eine Mischung aus grobem öligem Material – typischerweise eine Mischung aus feiner Kleie oder Sägemehl mit Pflanzenöl mit einem Ölgehalt von etwa 5–8 % – bei niedriger Vorschubgeschwindigkeit und reduziertem Walzenspalt 20 bis 40 Minuten lang durch die Düse geführt wird. Dieses Schleifmittel-Schmiermittel-Gemisch poliert gleichzeitig die Oberflächen der Matrizenlöcher und bildet einen schützenden Ölfilm, der die Metall-zu-Metall-Reibung während der ersten Betriebsstunden verringert. Der Walzenspalt sollte während der ersten Produktionsstunde schrittweise in Richtung des Betriebsspiels verringert werden, und die Zufuhrraten des Produktionsmaterials sollten in den ersten zwei bis vier Betriebsstunden schrittweise erhöht werden, anstatt sofort auf die volle Kapazität hochzufahren.
Wartungspraktiken, die die Lebensdauer der Ringdüsen verlängern
Eine hochwertige Ringmatrize aus Edelstahl stellt eine erhebliche Kapitalinvestition dar und ihre Lebensdauer hängt weitgehend davon ab, wie gut sie zwischen und während der Produktionsläufe gewartet wird. Konsequente Wartungspraktiken können die Lebensdauer der Matrizen im Vergleich zu vernachlässigten Matrizen um den Faktor zwei oder mehr verlängern.
- Löcher beim Abschalten mit ölgetränktem Stopfenmaterial füllen: Wenn die Produktion gestoppt wird – sei es wegen einer geplanten Umstellung, Schichtende oder Wartung – sollten die Matrizenlöcher mit einem öligen Material wie z. B. mit Öl gemischter Kleie gefüllt werden, um zu verhindern, dass das Restfutter während der Leerlaufzeit in den Löchern aushärtet. Verhärtete Zuführstopfen in den Matrizenlöchern sind eine Hauptursache für schwierige Neustarts, Lochschäden beim Reinigen und rissige Matrizen aufgrund lokaler Spannungskonzentrationen.
- Überwachen Sie den Abstand zwischen Walze und Matrize regelmäßig: Ein zu großer Walzenspalt führt zu Schlupf und ungleichmäßiger Verdichtung, was den Lochverschleiß asymmetrisch beschleunigt. Ein unzureichender Spalt führt zu Überhitzung und übermäßiger mechanischer Belastung sowohl der Matrize als auch der Walzenmäntel. Der richtige Spalt – typischerweise 0,1 mm bis 0,3 mm für die meisten Vorschubanwendungen – sollte in regelmäßigen Abständen mithilfe von Fühlerlehren überprüft und eingestellt werden.
- Reinigen Sie Edelstahlmatrizen mit geeigneten Chemikalien: Die Korrosionsbeständigkeit von Edelstahl ermöglicht die Reinigung mit wässrigen Reinigungslösungen, verdünnten sauren Entkalkungsmitteln zur Entfernung von Mineralablagerungen und Desinfektionsmitteln zwischen Produktwechseln – Verfahren, die bei Werkzeugen aus legiertem Stahl schnell zu Rostschäden führen würden. Nach der chemischen Reinigung stets gründlich ausspülen und vor der Lagerung auf vollständiges Trocknen bzw. Nachölen achten.
- Drehen Sie die Matrizenausrichtung regelmäßig: Bei Walzwerken, bei denen die Zufuhrverteilung über die Matrizenbreite nicht vollkommen gleichmäßig ist, führt das Umdrehen der Matrize von Ende zu Ende in regelmäßigen Abständen zu einer Neuverteilung der Verschleißmuster und verhindert, dass sich lokale Lochvergrößerungen in Zonen mit hohem Verschleiß zu durchgehenden Rissen oder Strukturversagen entwickeln.
- Überprüfen und protokollieren Sie den Lochdurchmesser in regelmäßigen Abständen: Die Messung des Lochdurchmessers mit kalibrierten Lehrdornen in definierten Inspektionsintervallen liefert objektive Daten über die Lochverschleißrate und ermöglicht die Prognose der verbleibenden Matrizenlebensdauer. Wenn der Lochdurchmesser um ca. 10–15 % über die ursprüngliche Spezifikation hinaus zugenommen hat, haben sich Pelletdurchmesser und Qualitätskonsistenz auf ein Niveau verschlechtert, bei dem der Austausch der Matrize kostengünstiger ist als der weitere Betrieb.


 中文简体