

 中文简体
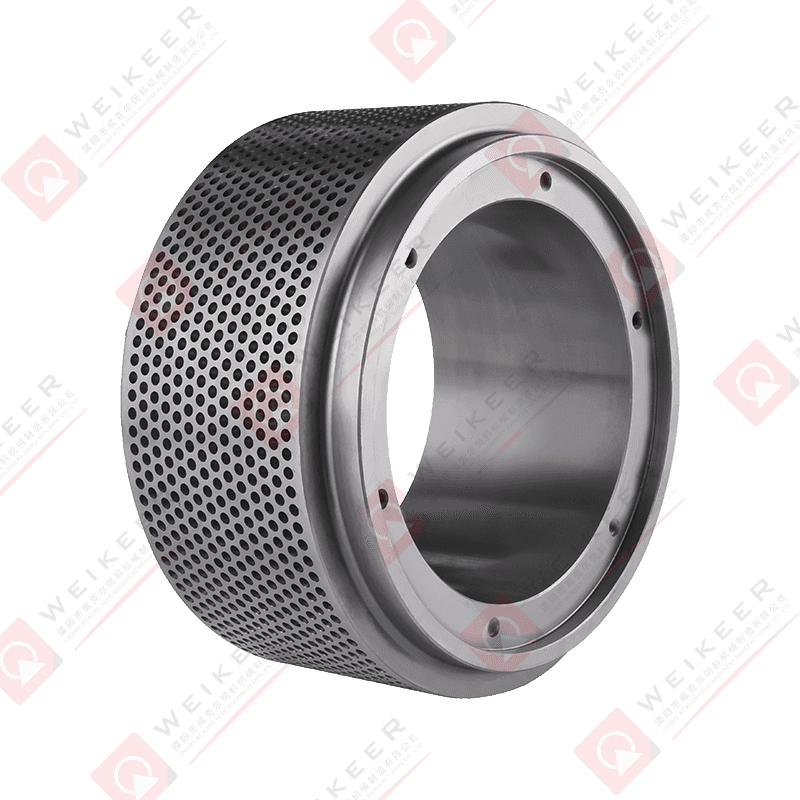
Aqua Feed Pellet Mill Anchorear Ringmatrize
Cat:Pelletmühle Anchorear Edelstahlmatrize
Ringmatrizen werden in Pelletmühlen verwendet, um Futterpellets für verschiedene Wasserlebewesen, darunter Fische, Garnelen und andere Meereslebewe...
See Details
Wenn es um die Leistung einer Pelletmühle geht, ist das Material Ihrer Matrizenwalzen eine der wichtigsten Entscheidungen, die Sie treffen werden. Das R steht ständig unter enormem radialem Druck, Reibung, Hitze und abrasiven Kräften des Rohmaterials. Wenn Sie den falschen Stahl wählen, kommt es zu vorzeitigem Verschleiß, kostspieligen Ausfallzeiten und einer inkonsistenten Pelletqualität. Die beiden am häufigsten diskutierten Materialien in der Branche sind 20CrMnTi-legierter Stahl und 100Cr6 Feder-/Lagerstahl . Jedes bringt unterschiedliche mechanische Eigenschaften mit sich, und das Verständnis dieser Unterschiede ist der Schlüssel zur richtigen Investition für Ihren Betrieb.
20CrMnTi ist ein kohlenstoffarmer, einsatzhärtender legierter Stahl, der in der Hochleistungsfertigung von Zahnrädern, Wellen und Federn in China und Asien weit verbreitet ist. Die Bezeichnung setzt sich wie folgt zusammen: „20“ bezieht sich auf einen Kohlenstoffgehalt von ca. 0,20 %, wobei Cr (Chrom), Mn (Mangan) und Ti (Titan) die Hauptlegierungselemente sind. Diese Kombination ergibt nach der Wärmebehandlung – insbesondere dem Aufkohlen und Abschrecken – einen zähen Kern mit einer harten, verschleißfesten Oberfläche.
Besonders wichtig ist der Titananteil in 20CrMnTi. Es verfeinert das Austenitkorn, hemmt die Kornvergröberung beim Aufkohlen und verbessert die Zähigkeit der einsatzgehärteten Schicht. Dies macht das R deutlich widerstandsfähiger gegen Oberflächenabplatzungen und Risse unter zyklischen Stoßbelastungen – eine häufige Fehlerursache in Pelletmühlen, die faserige oder abrasive Biomasse, Holzspäne oder Stroh verarbeiten.
100Cr6 (auch bekannt als SAE 52100 oder GCr15) ist ein chromhaltiger Stahl mit hohem Kohlenstoffgehalt, der ursprünglich für Wälzlager entwickelt wurde. Es enthält etwa 1,0 % Kohlenstoff und 1,5 % Chrom, was ihm durch und durch außergewöhnliche Härte und Verschleißfestigkeit verleiht – ohne dass eine Aufkohlung erforderlich ist. Nach dem Durchhärten (Abschrecken und Anlassen) erreicht 100Cr6 eine gleichmäßige Härte über den gesamten r-Querschnitt.
Da 100Cr6 durchgehend gehärtet ist, behält es seine Verschleißeigenschaften auch dann bei, wenn sich die Oberfläche im Laufe des Betriebs allmählich abnutzt. Es besteht keine Gefahr, dass die gehärtete Hülle in einen weicheren Kern „durchbricht“ – ein entscheidender Vorteil in kontinuierlichen Hochdruck-Pelletierungsumgebungen. Der Nachteil ist jedoch eine geringere Zähigkeit: 100Cr6 ist spröder als einsatzgehärtetes 20CrMnTi und kann bei plötzlichen Stoßbelastungen zum Bruch neigen.
Nachfolgend finden Sie einen direkten direkten Vergleich beider Materialien hinsichtlich der wichtigsten Leistungskriterien für Pelletmühlenanwendungen:
| Eigentum | 20CrMnTi | 100Cr6 |
| Kohlenstoffgehalt | ~0,20 % (kohlenstoffarm) | ~1,00 % (hoher Kohlenstoffgehalt) |
| Härtemethode | Aufkohlendes Abschrecken (Einsatzhärten) | Durchhärten (Vergüten) |
| Oberflächenhärte | HRC 58–62 | HRC 60–64 |
| Kernfestigkeit | Hoch (harter Kern unter Hartschale) | Niedriger (einheitlich, aber spröder) |
| Stoßlastbeständigkeit | Ausgezeichnet | Mäßig |
| Verschleißfestigkeit (langfristig) | Gut (verringert sich mit der Abnutzung des Gehäuses) | Ausgezeichnet (consistent throughout) |
| Typische Anwendung | Biomasse, Stroh, Tierfutter | Holzpellets, Materialien mit hoher Dichte |
| Kosten | Geringere Material- und Verarbeitungskosten | Mäßig to higher |
| Bruchrisiko | Niedrig | Mäßig (brittle under impact) |
Das „bessere“ Material hängt ganz davon ab, was Sie pelletieren, von Ihren Betriebsbedingungen und Ihrer Wartungsphilosophie. So überdenken Sie die Entscheidung:
Der Unterschied zwischen diesen beiden Materialien wird weitgehend durch ihre Wärmebehandlungsprozesse bestimmt, nicht nur durch ihre Legierungschemie. Bei 20CrMnTi beinhaltet der Aufkohlungsprozess, dass die bearbeitete Walze einer kohlenstoffreichen Atmosphäre bei Temperaturen zwischen 900 und 950 °C ausgesetzt wird. Kohlenstoff diffundiert bis zu einer kontrollierten Tiefe in die Oberflächenschicht und reichert diese von 0,2 % auf etwa 0,8–1,0 % Kohlenstoff an. Nach dem Abschrecken wandelt sich diese kohlenstoffreiche Oberfläche in harten Martensit um, während der kohlenstoffarme Kern zäh und duktil bleibt. Das Ergebnis ist eine Verlaufsstruktur – außen hart, innen zäh.
Bei 100Cr6 ist der Durchhärtungsprozess einfacher: Die Walze wird bei etwa 850 °C austenitisiert und anschließend mit Öl abgeschreckt, wodurch der gesamte Querschnitt in Martensit umgewandelt wird. Anschließend wird ein Niedrigtemperaturanlass bei 150–180 °C angewendet, um innere Spannungen abzubauen, ohne die Härte wesentlich zu verringern. Die Walze erreicht ihre Endhärte gleichmäßig von der Oberfläche bis zur Mitte. Diese Gleichmäßigkeit ist sowohl seine größte Stärke als auch seine größte Einschränkung – hervorragende Verschleißfestigkeit, aber durchgehend verringerte Duktilität.
Im praktischen Pelletmühlenbetrieb zeigen beide Materialien mit zunehmendem Alter unterschiedliche Fehlerarten. 20CrMnTi-Walzen weisen typischerweise einen allmählichen Oberflächenverschleiß auf, da die Hartschale langsam verbraucht wird. Bediener beobachten oft eine vorhersehbare Zunahme der Pelletdurchmessertoleranz, wenn die Walze verschleißt, was den Wartungsteams Zeit gibt, einen geplanten Austausch zu planen. Der robuste Kern trägt dazu bei, einen plötzlichen Bruch zu verhindern, sodass selbst eine verschlissene 20CrMnTi-Walze selten katastrophal ausfällt – sie produziert lediglich immer kleiner werdende Pellets, bis sie ersetzt wird.
Aufgrund der durchgehärteten Struktur behalten 100Cr6-Walzen ihr Dimensionsprofil tendenziell länger bei. Wenn sie jedoch versagen – insbesondere bei Anwendungen mit gelegentlicher harter Verschmutzung oder Stoßbelastungen –, kann die Ursache des Versagens plötzlicher sein: Oberflächenrisse, Abplatzungen oder sogar ein vollständiger Rollenbruch. Bei Produktionslinien, die rund um die Uhr laufen und eine erstklassige Rohstoffkontrolle gewährleisten, kann 100Cr6 die Lebensdauer von 20CrMnTi deutlich übertreffen. In weniger kontrollierten Umgebungen ist 20CrMnTi aufgrund des Risikos eines spröden Versagens jedoch die sicherere und fehlerverzeihendere Wahl.
Es gibt keinen universellen Gewinner zwischen 20CrMnTi und 100Cr6 Rollen für Pelletmühlen . Bei beiden Stählen handelt es sich um technische Lösungen, die sich in bestimmten Kontexten auszeichnen. 20CrMnTi bietet unschlagbare Zähigkeit, Schlagfestigkeit und Kosteneffizienz – was es zur ersten Wahl für landwirtschaftliche Biomasse, gemischte Rohstoffe und allgemeine Pelletierungsvorgänge macht. 100Cr6 bietet eine überragende Verschleißfestigkeit und Dimensionsstabilität durch die Durchhärtung – was es ideal für die Produktion von Holzpellets mit kontrolliertem Input und in großen Mengen macht, bei denen das Ausgangsmaterial sauber, trocken und konsistent ist.
Gehen Sie bei der Bewertung Ihres Ringmatrizenwalzenmaterials über das Datenblatt hinaus. Fragen Sie Ihren Lieferanten nach dem spezifischen Wärmebehandlungsprozess, der Überprüfung der Einsatztiefe (für 20CrMnTi) und den Inspektionsmethoden nach dem Härten. Eine gut gefertigte 20CrMnTi-Walze mit ordnungsgemäßer Aufkohlung übertrifft immer eine schlecht verarbeitete 100Cr6-Walze – und umgekehrt. Die Materialqualität ist der Ausgangspunkt; Die Fertigungsqualität entscheidet letztendlich über die Leistung in diesem Bereich.

Ringmatrizen werden in Pelletmühlen verwendet, um Futterpellets für verschiedene Wasserlebewesen, darunter Fische, Garnelen und andere Meereslebewe...
See Details
Die Schnecken-Pelletringmatrize für die Aquafutterproduktion ist eine wichtige Komponente in Pelletiersystemen, mit denen verschiedene Rohstoffe in...
See Details
Ringmatrizen für Biomassepellets spielen eine entscheidende Rolle bei der Produktion von Biomassepellets, und ihre Konstruktion und ihr Material kö...
See Details
Die gewellten Enden der Walzen aus legiertem Stahl sind Spezialkomponenten mit unterschiedlichen Merkmalen und Anwendungen. Legierter Stahl sorgt f...
See Details
Die 20CrMnTi-Walze mit diagonalem Rillendesign ist eine Spezialkomponente aus hochwertigem 20CrMnTi-Legierungsstahl. Diese Walze wurde für eine ver...
See Details
Die GCr15-Rolle mit diagonalem Rillendesign ist eine hochentwickelte Komponente aus GCr15-Lagerstahl, der für seine außergewöhnliche Festigkeit und...
See Details
Die Federstahlwalze mit geriffeltem offenen Ende ist ein Hochleistungsbauteil für den effektiven Materialtransport. Diese aus langlebigem Federstah...
See Details
Die Federstahlwalze mit Noppenoberfläche ist ein Hochleistungsbauteil für den effektiven Materialtransport. Diese aus robustem Federstahl gefertigt...
See Details
Die 100Cr6-Walze mit geschlossener Riffelung und Noppendesign ist ein Hochleistungsbauteil aus Federstahl, das für seine außergewöhnliche Härte und...
See Details
Die 100Cr6-Rolle mit diagonalem Rillendesign ist eine Spezialkomponente aus hochwertigem Federstahl. Die robuste Konstruktion der 100Cr6-Walze stel...
See Details

Add: Nr. 12 Zhongdali Road, Xinbei Industrial Park, Daibu Town, Liyang, Jiangsu, China.

Phone: +86-13901498718

Tel: +86-0519-87306996

Email: alicezy@wkejx.com
Copyright © by Liyang Weikeer Feed Machinery Manufacturing Co.Ltd. Rights Reserved.
 Hersteller von Pelletmühlen-Matrizen
苏ICP备17039119号